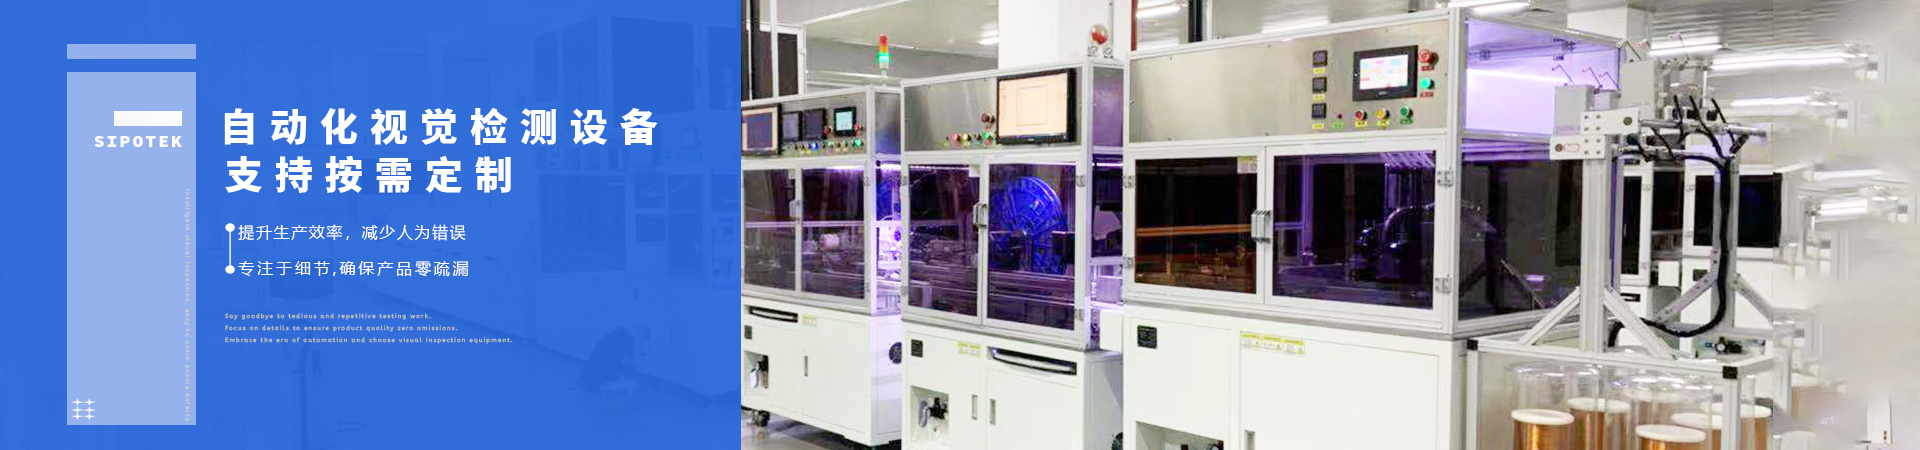
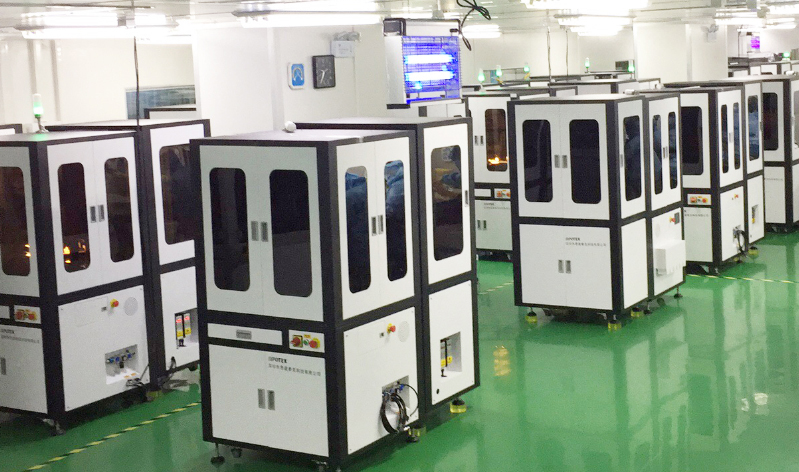
提起工業質檢,“機器視覺” 早已不是新鮮詞 —— 宣傳里說它能 “24 小時不眨眼”“精度達 0.01mm”“替代 10 個質檢員”,可真正把項目推到生產線時,不少企業卻陷入了 “理想很豐滿,現實很骨感” 的困境。從實驗室的 “完美演示” 到車間的 “反復卡殼”,這條落地路藏著太多看不見的荊棘,今天就扒一扒那些讓工程師頭疼、老板揪心的 “坑”。
一、需求陷阱:一開始就錯了,后面全白搭
很多企業啟動項目時,總覺得 “只要能檢測缺陷就行”,可連自己要 “檢測什么、檢測到什么程度” 都沒說清 —— 這就是最常見的 “需求模糊陷阱”。
比如某汽車零部件廠,初期只提 “檢測軸承表面缺陷”,等設備運到現場才發現:要區分 “劃痕” 和 “污漬”,還要排除 “運輸過程中的輕微壓痕”(不算次品),甚至要求 “不同批次軸承的檢測標準自動適配”。更糟的是,有些企業把目標定得脫離實際:明明生產線速度達 3 米 / 秒,卻要求檢測精度 0.005mm,忽略了 “速度與精度的平衡”;還有的想 “一步到位”,既檢測外觀,又要測尺寸、測材質,結果設備功能堆得越多,反而越容易出錯。
這些 “需求漏洞”,輕則導致設備反復調試,延誤上線時間;重則直接讓設備 “水土不服”,變成車間里的 “昂貴擺設”—— 畢竟,機器視覺不是 “萬能濾鏡”,沒有清晰、落地的需求,再先進的技術也抓不住重點。
二、光學難題:“看清楚” 比想象中難 10 倍
機器視覺的核心是 “先看見,再判斷”,可工業現場的 “光”,偏偏是最大的絆腳石。
某光伏企業曾遇到過這樣的問題:檢測光伏玻璃的隱裂時,車間白天有自然光直射,晚上靠 LED 燈照明,同一臺設備白天檢測合格率 95%,晚上卻降到 80%—— 這就是 “光照不穩定” 的鍋。更頭疼的是物體材質:檢測鏡面金屬件,容易出現 “反光眩光”,缺陷被強光蓋住;檢測磨砂塑料件,又會因為 “漫反射” 導致圖像模糊,微小瑕疵根本抓不到;還有的零件是黑色啞光材質,光線一弱就成了 “黑洞”,連輪廓都看不清。
為了 “調對光”,工程師往往要在車間蹲守好幾天:換不同角度的光源(側光、背光、環形光),試不同波長的燈(白光、藍光、紅外光),甚至要給設備加遮光罩、改生產線照明布局。可即便這樣,遇到零件表面有油污、水漬,或者生產線有震動(導致圖像偏移),之前調好的光學參數又要推倒重來 —— 畢竟,“看清楚” 是檢測的第一步,這步走歪了,后面的算法再厲害也沒用。
三、數據煉獄:想要的數據沒有,有的數據沒用
做機器視覺缺陷檢測,離不開 “數據喂養”—— 可工業場景的 “數據”,偏偏是塊難啃的硬骨頭,總結起來就是 “兩多兩少”:無用數據多,有用數據少;標注成本多,標注人員少。
先說 “數據稀缺”:很多企業要檢測的是 “偶發缺陷”,比如某電子廠的芯片,1000 個里才出 1 個 “針腳虛焊”,想湊夠 1000 張缺陷圖,得攢好幾個月;更麻煩的是 “新型缺陷”,比如原材料批次變化導致的新瑕疵,之前沒見過,根本沒有數據可訓練。
再看 “標注難題”:一張缺陷圖不僅要標出 “哪里有缺陷”,還要注明 “是劃痕還是凹陷、缺陷多大”,一個熟練標注員一天頂多標 200 張圖,要是檢測的零件復雜(比如電路板),標注一張就要 10 分鐘。更糟的是 “數據偏移”:實驗室里拍的樣本圖,光線、角度都很規整,到了車間,零件擺放歪一點、背景多了根電線,數據就 “失效” 了 —— 算法對著這些 “不一樣” 的數據,自然會誤判。
四、算法困局:不是 “練好了” 就能用
很多人覺得 “算法調好參數就萬事大吉”,可工業場景的復雜性,會讓算法一次次 “翻車”。
最常見的是 “泛化能力差”:某食品廠用算法檢測包裝袋漏液,在實驗室里測了 1000 次都沒問題,到了車間,因為包裝袋批次不同(有的薄一點、有的印字位置變了),算法就把 “正常袋” 判成 “漏液袋”,誤判率一下子從 1% 升到 15%。還有 “微小缺陷難識別”:比如檢測手機屏幕的 “微劃痕”(只有 0.1mm 長),算法在高清圖里能找到,可到了生產線,因為零件移動快、光線有波動,劃痕就 “隱身” 了。
更頭疼的是 “跨場景遷移”:某家電廠在 A 生產線調好的冰箱門檢測算法,搬到 B 生產線(檢測的冰箱型號不同、生產線速度不同),精度直接下降 30%—— 不是算法不行,而是工業場景沒有 “標準答案”,每一個細微變化,都可能讓算法 “水土不服”。
五、落地驚魂:從 “實驗室” 到 “車間”,差的不止一步
就算前面的坑都躲過了,最后一步 “落地到生產線”,還是會讓很多企業捏把汗 —— 因為實驗室里的 “理想環境”,在車間里根本不存在。
首先是 “產線兼容性”:某機械加工廠想在現有流水線上裝檢測設備,卻發現生產線的傳送帶是舊款,無法調速,設備檢測速度跟不上;還有的車間空間小,設備裝進去后,工人操作空間被擠沒了,反而影響生產。
然后是 “人機協同亂套”:之前質檢員靠肉眼看,發現問題會立刻停機;現在機器檢測到缺陷,要先把信號傳給中控系統,再由系統通知工人,中間多了 2 秒延遲,就可能導致 “壞件流到下一道工序”。更糟的是 “運維難題”:設備出了故障,車間工人不會修,要等廠家工程師來,少則 1 天,多則 3 天,生產線只能停著 —— 前期投入的幾十萬設備,反而成了 “生產瓶頸”。
還有 “成本賬算不清”:某企業花 80 萬上了檢測設備,以為能省 5 個質檢員的工資(一年 30 萬),結果算上設備維護、數據標注、工程師調試的費用,要 4 年才能回本,遠超預期的 2 年 —— 這也是很多企業 “不敢上” 的原因。
破局:別慌,這些坑能躲!
其實,機器視覺缺陷檢測落地難,不是技術不行,而是沒找對方法。避開這些坑,關鍵要做好 3 件事:
需求先 “落地”:啟動項目前,拉上生產、質檢、技術部門一起聊,把 “檢測什么、精度多少、速度多少、誤判率不能超過多少” 寫清楚,最好先做個小范圍試點,驗證需求可行性;
光學 “定制化”:不要買 “通用光源”,根據零件材質(金屬 / 塑料 / 玻璃)、缺陷類型(表面 / 內部 / 尺寸),讓廠家定制光學方案,必要時改造車間局部照明;
數據 “慢積累”:前期可以用 “合成數據”(模擬缺陷圖)輔助訓練,同時在生產中慢慢積累真實數據,標注時可以用 “半自動化工具”(比如 AI 輔助標注),減少人工成本;
落地 “分步驟”:先在一條生產線試點,跑通流程、解決問題后,再逐步推廣到其他生產線,同時培訓車間工人基礎運維技能,減少故障停機時間。
最后說句實在話
工業機器視覺缺陷檢測不是 “買個設備就能用” 的簡單事,它是 “光學 + 數據 + 算法 + 產線改造” 的系統工程。那些落地成功的企業,不是沒踩過坑,而是提前看清了坑在哪里。隨著技術越來越成熟,只要找對方法、穩扎穩打,這條 “荊棘路” 終會變成 “提效路”—— 畢竟,智能質檢的大方向沒錯,只是需要多一點耐心和務實。