螺絲這東西,便宜的時候幾分錢一顆,沒人當回事。但真出了問題,代價可能是它的幾千倍。
我們有個做汽車緊固件的客戶,前年出過一次事:一批螺絲發去主機廠,裝配時發現有幾十顆螺紋爛牙,擰不進去也退不出來,最后整批兩萬多顆全部退回分揀,運費、返工費、客戶罰款加起來十幾萬。而這批螺絲的貨款,還不到兩萬。
從那以后,客戶鐵了心要上螺紋視覺檢測。今天聊聊螺絲檢測這件事,以及我們在實際項目里的做法。
螺絲檢測,難的不是看得見的缺陷
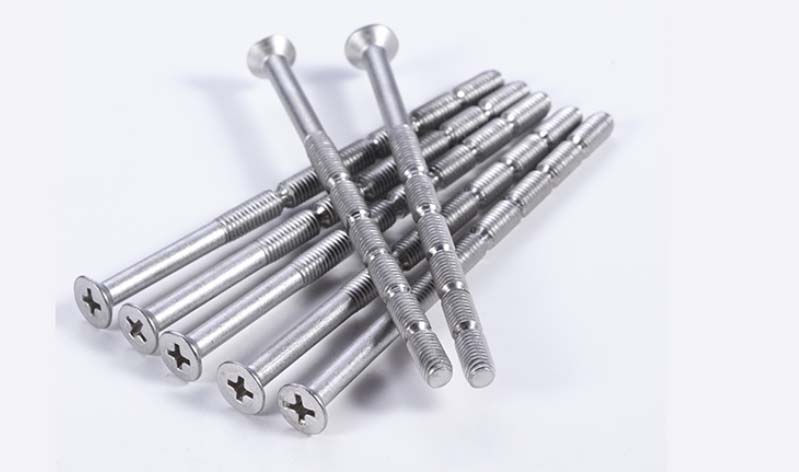
螺絲的檢測項說起來大家都熟:頭部直徑、對邊寬度、桿徑、長度、螺紋中徑、螺距、牙型角,還有頭部開裂、缺料、毛刺、鍍層不良這些外觀缺陷。
但真正難的是螺紋部分。為什么?
螺紋是螺旋面,普通相機拍不全。 你從正面拍,只能看到一兩圈牙,后面的被擋住了;從側面拍,牙型輪廓又被壓縮了。要完整評估螺紋質量,要么用多相機環繞拍攝,要么用特殊光學方案把螺旋面展開。
缺陷形態多且細微。 爛牙、滑牙、缺牙、牙尖變形、螺紋內有異物 —— 每種缺陷的表現都不一樣,而且可能只發生在某一圈的某個位置,人工用螺紋環規檢,能通能止就算過,但中間有沒有半圈壞牙,環規告訴你不。
產量大,人工全檢不現實。 螺絲廠一天出貨幾十萬顆,就算一個熟手一分鐘檢 50 顆,一天 8 小時也才兩萬多顆,得多少人?而且檢螺紋是精細活,眼睛盯久了效率和準確率雙雙跳水。
我們的方案怎么干
針對螺絲檢測,我們通常用轉盤式光學篩選機,核心是三件事:上料、成像、算法。
上料要穩。 螺絲小、形狀不規則,用振動盤排序上料,逐個送到轉盤工位。轉盤上有精密夾具,保證每顆螺絲的姿態一致 —— 頭朝哪、桿朝哪、高度多少,全部固定,這樣拍出來的圖像才有可比性。
成像是關鍵。 我們根據檢測項配置多組相機和光源:
頂部相機拍頭部外觀:開裂、缺料、鍍層、十字 / 內六角槽形
側面相機拍桿部尺寸和螺紋輪廓:桿徑、長度、螺紋中徑、螺距
配合低角度環形光和同軸光,把牙尖和牙底的明暗對比打出來,爛牙缺牙在畫面里一目了然
對于需要全周檢測的螺紋,用棱鏡或多相機環繞,把 360 度的牙型都覆蓋到
檢測精度做到 ±0.005mm,螺距誤差、牙型角偏差都能量化輸出,不是簡單的 "過 / 不過"。
算法分兩路。 尺寸類(桿徑、長度、頭部尺寸)用傳統視覺算法,速度快、穩定;缺陷類(爛牙、缺牙、開裂、鍍層不良)用 AI 深度學習模型,把各種不良樣本訓練進去,不管缺陷出現在哪一圈、什么形態,都能穩定識別。
分揀要細。 不良品不是籠統丟一個盒子,而是按缺陷類型分 —— 爛牙的、尺寸超差的、頭部開裂的,各歸各的。客戶拿到分揀結果,一看就知道是搓牙機的問題還是打頭機的問題,直接回溯工藝。
上線后什么變化
還是說回那個汽車緊固件客戶。上了兩臺轉盤篩選機后:
檢測效率:單臺每分鐘 600 顆,兩臺 1200 顆,一天滿產能跑 50 萬顆,原來 8 個人的終檢崗現在 1 個人看設備
漏檢率:上線后客戶零投訴,主機廠的 PPM 從之前的幾百降到個位數
誤判率:初期約 0.5%,經過兩個月持續加樣本訓練,降到 0.2% 以下
工藝改善:因為不良品按類型分揀,客戶發現某臺搓牙機爛牙率偏高,檢修后整體不良率降了 40%
數據追溯:每顆螺絲的檢測圖像自動存檔,客戶審廠要什么數據直接調
客戶質量總監說了句大實話:"以前是出貨后心驚膽戰,現在是出貨前心里有底。"
幾句實在話
做了不少螺絲和緊固件檢測項目,有幾點體會:
1. 別只看 "能檢",要看 "檢得多細"。 螺紋檢測最容易縮水 —— 有些方案只檢通止,不檢中間牙型。一定要拿來樣實測,看清楚到底覆蓋了哪些檢測項。
2. 上料穩定性決定設備稼動率。 螺絲形狀千差萬別,自攻釘、機螺釘、鉆尾釘、臺階釘,上料方式都不一樣。方案階段就要把上料跑通,別等設備到了現場才發現卡料。
3. AI 模型需要養。 上線初期誤判率高是正常的,把設備誤判的樣本收集回來繼續訓練,一兩個月后準確率會明顯提升。這個過程省不得。
螺絲雖小,但它是很多產品的 "筋骨"。緊固件出問題,輕則返工,重則安全事故。把檢測做在前面,不是成本,是保險。
如果你也在做螺絲、螺母或其他緊固件,被螺紋檢測和品質追溯困擾,歡迎留言聊聊你的產品和要求,或者寄樣過來免費測一輪,用數據說話。