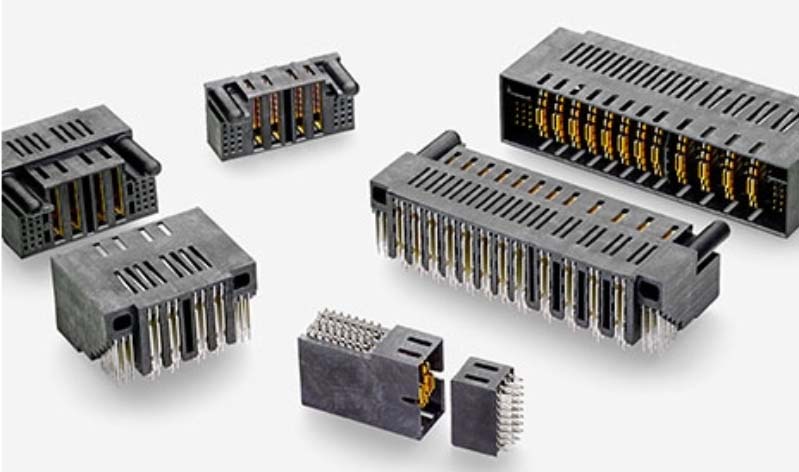
做連接器的朋友都懂,這東西看著不大,里面的門道不少。一個(gè)連接器上少則幾根、多則幾十根 pin 針,任何一根歪了、短了、間距不對(duì),到了客戶那邊就是插不進(jìn)去、接觸不良,整批退貨。
我們有個(gè)做板對(duì)板連接器的客戶,之前靠人工目檢 + 通止規(guī)抽檢,結(jié)果一批貨發(fā)出去,客戶上線后發(fā)現(xiàn)有幾個(gè)連接器 pin 針共面度超差,SMT 后虛焊,整批 5000 個(gè)退回返工。來回運(yùn)費(fèi)加上客戶罰款,一單白做還倒貼。
今天聊聊連接器檢測這件事,以及我們是怎么幫客戶把不良品攔在出廠前的。
連接器檢測,難在哪里?
連接器的檢測,和普通五金件、塑膠件不一樣,難點(diǎn)集中在幾個(gè)方面:
pin 針又多又密。 一個(gè)連接器可能有 20、40 甚至 80 根 pin 針,間距可能只有 0.4mm、0.5mm。每根都要檢:歪斜、彎曲、高度差、共面度、間距、缺針、多針。人工看,眼都花了,還容易漏。
共面度是硬指標(biāo)。 連接器要 SMT 貼到 PCB 上,pin 針共面度不好,就會(huì)有針虛焊。這個(gè)指標(biāo)人工幾乎檢不了 —— 你拿什么量幾十根針在同一個(gè)平面上的高度差?通常要求共面度在 0.05mm 以內(nèi),人眼根本分辨不了。
外觀缺陷多。 塑膠本體缺料、縮水、飛邊、污漬,金屬 pin 針氧化、變色、鍍層不良,這些都要檢。而且連接器通常是黑色或深色塑膠,和金屬 pin 針對(duì)比度低,普通光源下缺陷不明顯。
速度要求快。 連接器產(chǎn)量大,一分鐘出幾百個(gè),人工全檢根本跟不上。抽檢又不放心 —— 你永遠(yuǎn)不知道漏過去的那個(gè)是不是剛好有問題。
很多廠的做法是:通止規(guī)插一下,能插進(jìn)去就算過;外觀人工掃一眼。但共面度、細(xì)微歪斜這些,通止規(guī)和人眼都查不出來,到了 SMT 環(huán)節(jié)才暴露。
我們的方案怎么干
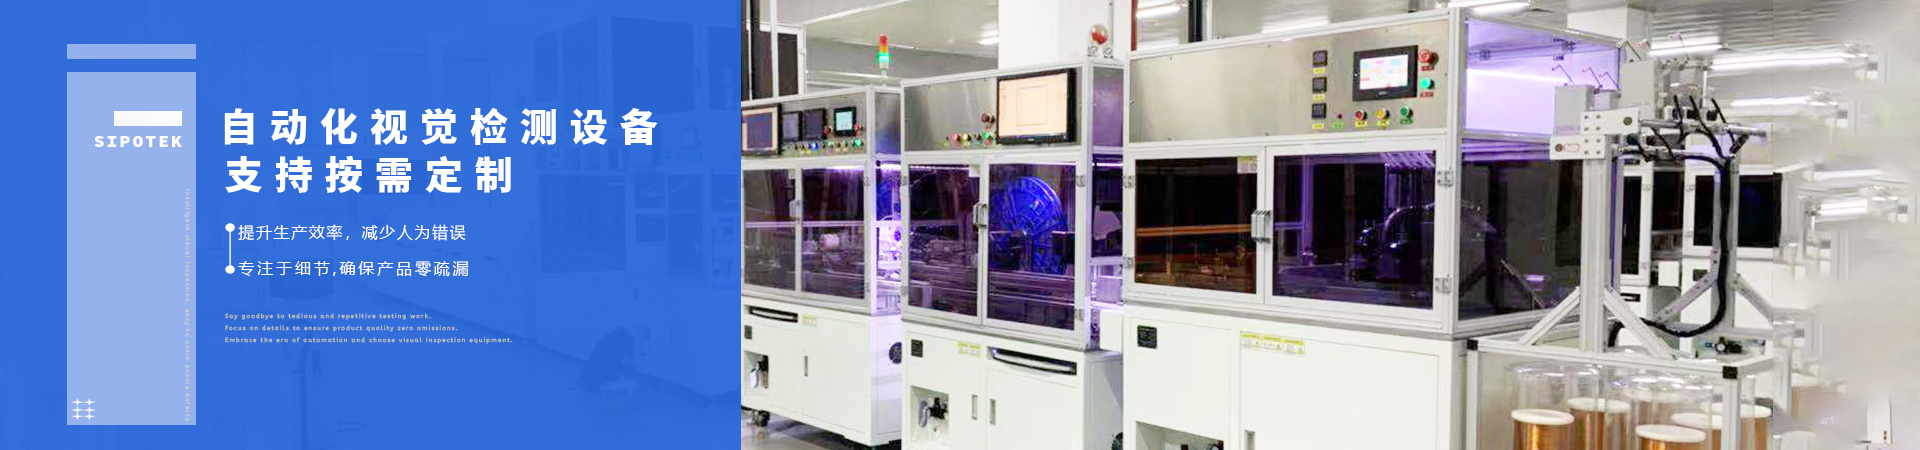
針對(duì)連接器檢測,我們的方案核心是:高分辨率成像 + 3D 共面度檢測 + AI 缺陷識(shí)別。
成像要夠清晰。 pin 針密、尺寸小,我們用高像素 CCD/CMOS 相機(jī)配遠(yuǎn)心鏡頭,做到微米級(jí)分辨率。0.4mm 間距的 pin 針,在畫面里每根針有幾十上百個(gè)像素,歪斜 0.01mm 都能量出來。光源用同軸光 + 低角度環(huán)形光組合,同軸光打亮 pin 針端面測高度和共面度,低角度光把塑膠表面缺陷打出來。
共面度用 3D 方案。 對(duì)于共面度要求高的連接器,我們用激光 3D 檢測或多目視覺方案,每根 pin 針的高度精確測量,算出共面度數(shù)值,不是模糊的 "過 / 不過",而是給出每根針的具體高度差,超差自動(dòng)判廢。
AI 檢外觀缺陷。 塑膠缺料、縮水、飛邊、污漬,pin 針氧化、鍍層不良,這些缺陷形態(tài)多樣,用傳統(tǒng)規(guī)則算法很難覆蓋全。我們用 AI 深度學(xué)習(xí)模型,把各種不良樣本訓(xùn)練進(jìn)去,不管缺陷出現(xiàn)在哪個(gè)位置、什么形態(tài),都能穩(wěn)定識(shí)別。而且模型可以持續(xù)學(xué)習(xí),新出現(xiàn)的缺陷類型補(bǔ)樣本進(jìn)去就能識(shí)別。
檢測項(xiàng)一次全檢。 一臺(tái)設(shè)備同時(shí)檢:缺針 / 多針、pin 針歪斜、pin 針高度、共面度、間距、塑膠外觀、鍍層質(zhì)量。不需要多臺(tái)設(shè)備串接,一個(gè)工位搞定。檢測效率每分鐘 300-600 件,跟得上產(chǎn)線節(jié)拍。
數(shù)據(jù)可追溯。 每個(gè)連接器的檢測圖像和數(shù)據(jù)自動(dòng)存檔,按批次、時(shí)間、產(chǎn)品型號(hào)檢索。客戶審廠要數(shù)據(jù),直接導(dǎo)出。出了問題能精準(zhǔn)定位到具體哪個(gè)連接器、哪根 pin 針、什么缺陷。
上線后什么變化
那個(gè)板對(duì)板連接器客戶上線后的數(shù)據(jù):
全檢覆蓋:原來抽檢比例 10%,現(xiàn)在 100% 全檢,每個(gè)連接器都有檢測記錄
不良流出率:從之前的約 500PPM 降到 20PPM 以內(nèi),客戶連續(xù)三個(gè)月零投訴
共面度問題:之前是最大的投訴原因,上線后基本杜絕,SMT 良率從 97% 提升到 99.5%
人力:原來 6 個(gè)目檢工兩班倒,現(xiàn)在 1 個(gè)人看設(shè)備 + 處理異常,人力成本降了一半多
效率:設(shè)備每分鐘 400 件,比人工快了 5 倍以上,產(chǎn)線不再堵在檢測環(huán)節(jié)
客戶品質(zhì)經(jīng)理說:"以前最頭疼客戶投訴共面度,現(xiàn)在設(shè)備把每根針的高度都量出來,數(shù)據(jù)說話,客戶也服氣。"
幾句實(shí)在話
做了不少連接器檢測項(xiàng)目,有幾點(diǎn)體會(huì):
1. 先確認(rèn) pin 針密度和共面度要求。 0.4mm 間距和 1.0mm 間距,成像配置完全不同;共面度要求 0.05mm 和 0.1mm,方案也不一樣。方案階段一定要拿來樣實(shí)測。
2. 共面度檢測別省。 很多連接器問題不是插不進(jìn)去,是 SMT 后虛焊。共面度是連接器檢測的核心指標(biāo),能用 3D 就別用 2D 估。
3. 換型要快。 連接器型號(hào)多,客戶訂單雜,如果換一次型要調(diào)半天,設(shè)備利用率上不去。我們做了配方管理,選型號(hào)一鍵調(diào)用,換型 5 分鐘以內(nèi)搞定。
連接器雖小,但它是電路的 "橋梁"。橋斷了,整個(gè)系統(tǒng)都癱。把檢測做扎實(shí),不是成本,是品質(zhì)的底氣。